OR-03 精密圧力管理酸素レギュレーターは、精密な制御と安定した酸素圧力出力を可能にする、切断専用に設計されたプロ仕様の酸素減圧装置です。このレギュレーターは、さまざまな動作シナリオで一貫した...
See Details
 エンジン
オキシアセチレン切断: アセチレンと酸素レギュレーターの圧力を設定する方法
業界ニュース-切断オペレータが切断エッジのギザギザ、過度のスラグ、または飛び出たり消えたりし続ける炎について苦情を言ったとき、多くのトラブルシューターが最初に確認するのはトーチチップのサイズと清掃です。より一般的な原因は実際には上流にあり、アセチレンと酸素の圧力調整器です。これらの小さなコンポーネントは、酸素の場合は 2,000 psi、アセチレンの場合は約 250 psi を超えるタンク圧力を受け、切断トーチが必要とする正確な動作範囲まで圧力を下げます。レギュレーターがガスに対して間違っている場合、圧力がドリフトする場合、または供給量が大きな切断チップに追いつけない場合、いくらトーチを調整しても切断を修正することはできません。正しい出発点は、トーチのせいにするのではなく、レギュレーターと圧力設定を確認することです。
アセチレン酸素切断に正確な圧力制御が必要な理由
酸素アセチレンの切断は、単なる高温ガスの流れではなく、化学反応に依存しています。鋼は点火温度まで加熱され、その後、純酸素のジェットが熱い金属に向けられます。酸素は鉄と結合して酸化鉄を形成し、この発熱反応による熱で金属が溶けてカットラインに沿って除去されます。このプロセスは、点火温度に達するのに十分な熱と、酸化反応を維持するのに十分な酸素量という 2 つの変数に依存します。
アセチレン燃料ガスは初期加熱炎を供給します。酸素は炎と切断ジェットの両方をサポートします。どちらのガスも正しい圧力と流量でトーチに到達する必要があります。満杯の酸素シリンダー内のシリンダー圧力は 2,200 psi に達することがあります。アセチレンシリンダーには多孔質の塊とガスを安定に保つためのアセトンが充填されており、最大許容圧力は約 250 psi であり、それを超えて使用しないでください。レギュレーターがないと、その圧力によって切断トーチが破壊され、危険な状態が発生します。圧力調整器は、シリンダー圧力を制御された出口圧力まで下げ、シリンダーが空になるまでその圧力を維持します。
オキシアセチレン切断の標準圧力設定
圧力設定はトーチチップのサイズと金属の厚さによって異なります。ほとんどの一般的な切断作業では、アセチレンの作動圧力は 5 ~ 15 psi の間ですが、切断酸素の圧力は、3/8 インチのホースと中程度の切断チップの場合、通常 40 ~ 55 psi の間です。 1/2 インチ鋼の一般的な開始点は、10 psi のアセチレンと 45 psi の酸素です。より大きなチップとより厚いプレートは、より多くの酸素流を必要としますが、必ずしもより多くのアセチレン圧力を必要とするわけではありません。アセチレンは圧力が高くなると不安定になるため、アセチレンの圧力を 15 psi を超えて大きく上げるべきではありません。
| 材料の厚さ | アセチレン圧力 | 酸素圧力 | 先端サイズ |
|---|---|---|---|
| 1/4インチまで | 5~8 psi | 35 ~ 40 psi | 0 または 1 |
| 1/4~1/2インチ | 8 ~ 10 psi | 40 ~ 45 psi | 1 または 2 |
| 1/2~1インチ | 10 ~ 15 psi | 45 ~ 55 psi | 2 または 3 |
| 1インチ以上 | 12 ~ 15 psi | 55 ~ 70 psi | 4以上 |
これらの数字は出発点です。トーチと切断チップのメーカーは、より詳細なチャートを提供します。レギュレーターは、トーチの動作中にこれらの圧力を一貫して供給できなければなりません。切断レバーを引いたときに圧力が低下する場合は、レギュレーターが小さすぎるか、損傷しているか、または設定が正しくない可能性があります。
適切なアセチレンおよび酸素調整器の選択
アセチレンと酸素には決して同じ調整器を使用してはなりません。アセチレン調整器には、相互接続を防ぐために左ねじ接続があり、アセチレンのサービスに安全な材料で作られています。酸素調整器は酸素を供給するために洗浄する必要があり、右ねじを使用します。この 2 つは互換性がなく、間違ったレギュレータを使用すると重大な安全上の危険があります。
切断作業用のアセチレンレギュレータを選択するときは、流量範囲全体で安定した出口圧力、読みやすく正確な圧力計、デューティサイクルに対応できる本体の 3 点を重視してください。大量の切断作業の場合、より大きなダイヤフラムと高流量ボディを備えたレギュレータは、軽量モデルよりも優れた圧力を維持します。連続切断を行っている場合は、レギュレーターがフリーズしたり、圧力クリープが発生したりしないようにしてください。この種の作業には、安定性の高い溶接および切断用アセチレン レギュレーターが強力な選択肢となります。
 AR-56 高安定溶接・切断用アセチレン調整器 連続切断の場合、このアセチレンレギュレーターは、シリンダー圧力が変化しても出口圧力を安定に維持します。堅牢な構造と大きなダイヤフラムにより、凍結や圧力クリープが防止され、安定した炎と信頼性の高い動作が保証されます。 製品を見る→
酸素についても、同じロジックが適用されます。切断用酸素ジェットには、40 ~ 70 psi の途切れのない大量の供給が必要です。流量を制限したり圧力を急上昇させたりするレギュレーターは、一貫性のない切断やガスの無駄を引き起こします。連続動作定格と堅牢なボディを備えた酸素レギュレータは、高負荷の切断にはより安全な選択肢です。
 OR-07A 連続運転酸素圧力調整器 この酸素調整器は、長期間の使用に耐える耐久性のある設計で、高い入口圧力から安定した出力を提供します。正確な調整と漏れ防止接続により、中断のない切断がサポートされ、無駄が削減され、切断品質が向上します。 製品を見る→
1 段レギュレータと 2 段レギュレータの比較
シングルステージレギュレータは、圧力を 1 ステップで減圧します。シリンダー内のガスが使用されると、入口圧力が変化するため、出口圧力がわずかに変動する可能性があります。 2 段階レギュレーターは 2 つの減圧ステップを使用し、シリンダーの寿命にわたってより安定した出口圧力を提供します。酸素アセチレン切断の場合、長時間のジョブを実行する場合や大型シリンダーを使用する場合は、2 段階レギュレータを使用する方が追加コストになることがよくあります。安定した圧力により炎が穏やかになり、切断品質がより安定します。
購入する前に、出力圧力範囲、入口接続タイプ、ゲージに正しいガスのマークが付いているかどうか、本体が鍛造真鍮か耐久性のある合金でできているかどうかを確認してください。このガイドを読む 適切なアセチレン圧力調整器の選択 詳細については。の全製品を閲覧することもできます。 アセチレン圧力調整器 異なる圧力範囲と流量容量のモデルを比較します。
規制当局のよくある間違いと購入リスク
最も一般的な間違いは、別のガス用の調整可能なレギュレーターを使用することです。 CO2調整器は偶然アセチレンボトルに取り付けられることがありますが、その材質と圧力範囲はアセチレンには適していません。これにより、内部の損傷や圧力の制御不能が発生する可能性があります。もう 1 つのよくある問題は、圧力範囲が狭すぎるレギュレーターの選択です。たとえば、最大出口圧力が 30 psi のレギュレーターは、小型のトーチには問題ありませんが、重切削作業には十分な酸素圧力を提供できません。
圧力クリープも別の問題です。クリープ性レギュレータは、設定後に出口圧力をゆっくりと上昇させます。これにより、アセチレン圧力が 15 psi の安全限界を超えて上昇し、不安定な炎や逆火の危険が生じる可能性があります。ニードルが数分間にわたって上向きに移動する場合は、レギュレータを交換するか、修理を依頼してください。また、接続部にオイルやグリースの付着が見られるレギュレーターは使用しないでください。圧力下の酸素はオイルやグリースと激しく反応するため、酸素調整器には炭化水素が含まれていない必要があります。
購入する場合は、通常の作業に適したアセチレン調整器と酸素調整器の両方を提供するサプライヤーから購入してください。厚い鋼材を頻繁に切断する場合は、高流量酸素レギュレータにより多くの費用をかけてください。作業が断続的で軽い場合は、コンパクトで経済的なレギュレータで十分な場合があります。一部の切断テーブルや工場での設置には特定のインターフェースねじが必要なため、固定ゲージが必要か、それともカスタマイズが可能かを検討してください。
メンテナンスと安全性チェックリスト
- 各シフトの前にレギュレーターゲージをチェックし、レンズに損傷や亀裂がないか確認してください。
- アセチレン調整器のホースがアセチレン シリンダーに接続され、酸素調整器が酸素シリンダーに接続されていることを確認します。
- シリンダーのバルブをゆっくりと開き、加圧するときは横に立ってください。
- 酸素調整器のフィッティングにはグリースやオイルを決して使用しないでください。
- トーチに点火する前に、トーチ端の各ホースを開いてラインをパージします。
- 漏れ検出ソリューションを使用して、ダイアフラム ハウジングに漏れがないか検査します。
- 使用後はシリンダーのバルブを閉め、レギュレーターやホース内の圧力を抜きます。
これらの手順にかかる時間はわずか数分ですが、最も一般的な事故を防ぐことができます。レギュレーターは手入れをすれば、長年にわたって安定した圧力を提供できます。
結論
酸素アセチレンの切断は、依然として昔ながらの信頼性の高いハードウェアに依存しています。切断トーチの性能は、それに加えられる圧力によって決まります。チップのサイズと材料の厚さに応じて、アセチレンを 5 ~ 15 psi に設定し、酸素を 35 ~ 70 psi に設定し、最大流量下で測定値が安定していることを確認します。ガスの定格、用途に応じたサイズ、必要なときに連続運転できるように設計されたレギュレーターを選択してください。適切なアセチレンと酸素の調整装置を設置すると、きれいな切断、安全な操作、安定したガス消費量の達成がはるかに簡単になります。
関連商品
-

-

OR-07A 連続運転酸素圧力制御レギュレータは、0 ~ 3000 psi (オプションで最大 4000 psi) の入力圧力に対応し、出力圧力を 4 ~ 80 psi (オプションで最大 10...
See Details -

OR-09 カスタマイズ可能な圧力およびインターフェース酸素減圧コントローラーは、正確な制御と安定した酸素出力を実現するように設計されています。さまざまな産業シナリオに適しており、高圧酸素シリン...
See Details -
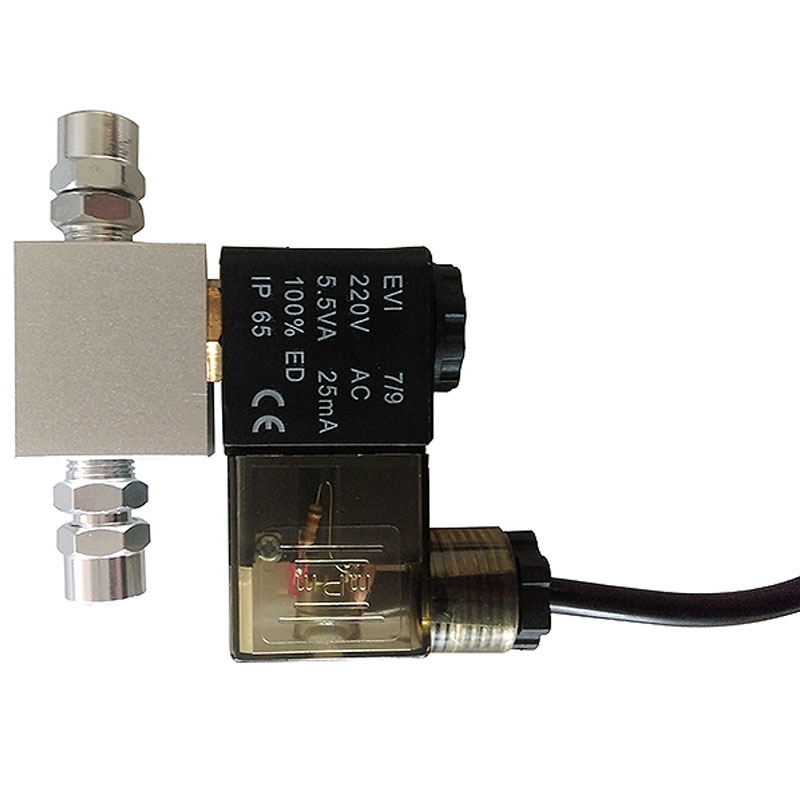
この圧力制御された耐久性のある電気ソレノイド バルブは、さまざまな水族館や植物の造園用途に安定した信頼性の高いガス管理を提供します。最大入口圧力 1500 PSI で CO2 を供給します。 2...
See Details -

AR-56 高安定性溶接および切断用アセチレン レギュレータは、圧力制御の安定性に重点を置いて設計されており、特に溶接、切断、その他の工業用金属加工作業を目的としています。さまざまな動作環境にわ...
See Details -
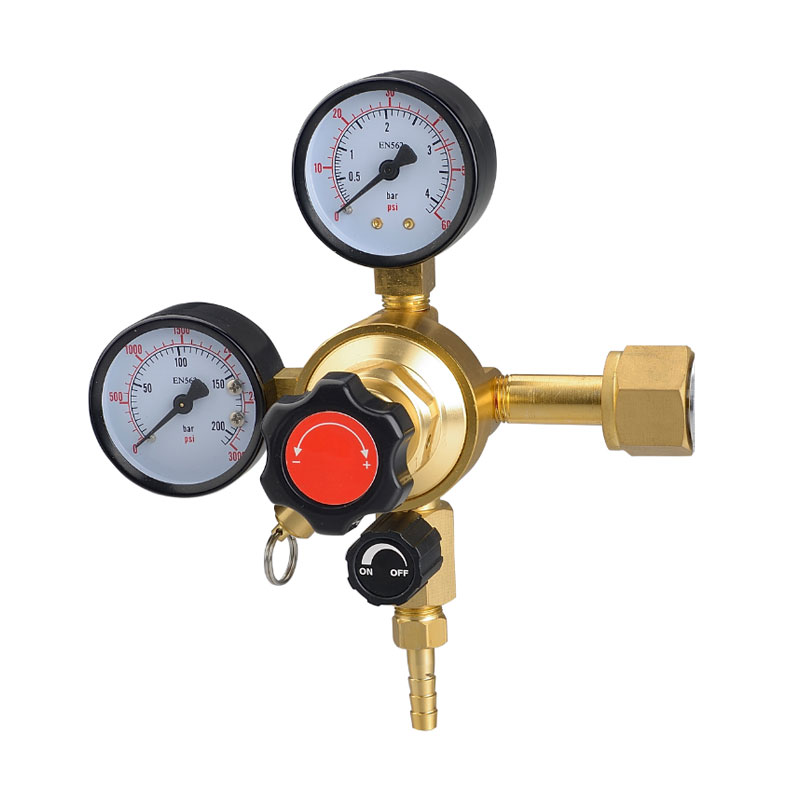
アルミニウム合金のマルチスピード CO2 圧力調整器は、ソーダ水、炭酸飲料、および安定した CO2 圧力を必要とするその他のシステムに適しています。高圧 CO2 ガスを目的の出力圧力まで徐々に下...
See Details -
調整可能なインターフェース CO2 圧力制御バルブは、ビールおよび飲料の分配システム用に特別に開発された CO2 減圧装置です。真鍮のみにクロムメッキ仕上げを施しており、洗練された外観と耐摩耗性...
See Details -

ビールおよび飲料用の調整可能な CO2 圧力レギュレーターは、クロムメッキ真鍮で作られており、耐久性と優れた耐圧性を備えています。ビールおよび飲料ガス供給システム用に特別に設計されており、CO2...
See Details