AR-56 高安定性溶接および切断用アセチレン レギュレータは、圧力制御の安定性に重点を置いて設計されており、特に溶接、切断、その他の工業用金属加工作業を目的としています。さまざまな動作環境にわ...
See Details
 エンジン
アセチレントーチレギュレータの設定: 安全な切断のための使用圧力の目安
業界ニュース-5 人の溶接工にアセチレン調整器をどのように設定するかを尋ねると、5 つのわずかに異なる答えが得られますが、安全な範囲はほとんどの人が予想するよりも狭いです。アセチレンは、圧縮しすぎると不安定になる燃料ガスであるため、アセチレン調整器の吐出側は意図的に低く保たれています。実際には、どのようなサイズのトーチを使用しても、使用圧力を 15 psi (1 bar) を超えて設定しないことを意味します。
セットアップ内の他のすべては、その 1 つのルールに従います。以下では、各ゲージが実際に何を示しているのか、一般的な切断チップに適した作業圧力、始動時の操作の正しい順序、午後を通して炎を安定させるための小さな習慣を見ていきます。これらは、2007 年以来圧力調整器を製造している余姚華龍溶接計器工場で毎週お客様と共有しているメモです。
アセチレンレギュレータの 2 つのゲージが示すこと
標準的なアセチレン調整器には 2 つのゲージが付いています。シリンダー側のゲージはボトル内の全圧力を読み取ります。新しく充填されたアセチレンシリンダーでは、通常、この圧力は約 250 psi (約 17 bar) であり、ガスが排出されるにつれて着実に低下します。
出口ゲージは作動ゲージであり、小さな調整が読みやすいように、通常は 0 ~ 30 psi (0 ~ 2 bar) の目盛りが付けられています。これは実際に設定した数値です。ほとんどのレギュレーターでは、大きな T ハンドルまたはローレットねじで制御します。時計回りに回すと吐出圧力が上がり、反時計回りに回すと吐出圧力が下がります。 2 つのゲージの間には、実際の作業を行うシートとダイヤフラム アセンブリが配置されており、その後ろのシリンダー圧力がゆっくりと低下する間、出口を安定に保持します。
アセチレンが酸素とは異なる挙動をする理由
アセチレンシリンダーには単に遊離ガスが充填されているわけではありません。ガスは多孔質体の内部に保持されたアセトンに溶解します。これには 2 つの実際的な影響があります。まず、シリンダー圧力はガスの残量を示す信頼できる指標ではありません。第二に、ガスは 1 時間あたりシリンダー内容物の約 7 分の 1 よりも早く排出してはなりません。そうしないと、アセトンがガスと一緒に運び出され、ホース、レギュレーター、トーチに到達します。
アセチレン接続にも左ねじが使用され、燃料ホースはほとんどの標準で赤ですが、酸素は緑または黒です。ネジの方向により、ほとんどの偶発的な交差接続が防止されますが、ホースは依然としてサービスに適合する必要があります。酸素用に作られたレギュレーターは、カートのアセチレン側に決して移動しないでください。
一般的な切削チップの一般的な使用圧力
以下の表は、2 ピースの切断チップを備えた標準的なハンド切断トーチの出発点を示しています。ここでの酸素圧力とは、同じレギュレーターで設定され、トーチレバーで調整される切断酸素流を指します。
| 刃先サイズ | 鋼の厚さ | アセチレン作動圧力 | 酸素作動圧力 |
|---|---|---|---|
| 0 | 最大 3 mm (1/8 インチ) | 3 psi (0.2 バール) | 20 ~ 25 psi (1.4 ~ 1.7 バール) |
| 1 | 3 ~ 6 mm (1/8 ~ 1/4 インチ) | 3 ~ 5 psi | 25 ~ 30 psi |
| 2 | 6 ~ 12 mm (1/4 ~ 1/2 インチ) | 4 ~ 6 psi | 30 ~ 35 psi |
| 3 | 12 ~ 19 mm (1/2 ~ 3/4 インチ) | 5~8psi | 35 ~ 40 psi |
| 4 | 19 ~ 32 mm (3/4 ~ 1-1/4 インチ) | 8 ~ 10 psi | 40 ~ 45 psi |
| 5以上 | 32mm以上 | 10 ~ 12 psi | 45 ~ 55 psi |
切断ではなくガス溶接の場合、両側ははるかに低く設定され、通常はアセチレン 3 ~ 5 psi と、チップのサイズとプレートの厚さに応じて同様の酸素圧力が設定されます。アセチレン側の 15 psi の上限は依然として適用されており、大きな切削チップにはより多くのアセチレンではなく、より多くの酸素が必要であることを覚えておく価値があります。
アセチレン調整器の段階的な設定
操作の順序は数値と同じくらい重要です。以下の手順に従って作業すれば、レギュレーターで問題が発生することはほとんどありません。
- まず機器を確認してください。ホースに亀裂や焼けがないこと、レギュレーターの出口に取り付けられた逆火防止装置、作業に適した正しいチップ、手の届くところにスパークライターがあること。
- 両方のレギュレーター調整ネジが空回りするまで反時計回りに回します。すでに巻き込まれているレギュレーターは、シリンダーのバルブが開いた瞬間にホース内に全圧が勢いよくかかります。
- 脇に立ってアセチレンシリンダーのバルブを軽く割ってほこりを吹き飛ばし、再びバルブを閉めます。
- レギュレーターを取り付け、ユニオンナットをレンチで締めます。アセチレン継手は左ねじなので、ナットは反時計回りに締めます。しっかりしていれば十分です。無理強いしないでください。
- アセチレンシリンダーのバルブは、緊急時にすぐに遮断できるように、1 回転半以内でゆっくりと開けてください。高圧計が安定するのを観察します。
- アセチレン調整ネジを時計回りに、吐出ゲージが先端の数字に達するまでゆっくりと回してください。ほとんどの切断作業では、これは 3 ~ 10 psi の間にあり、15 psi を超えてはなりません。
- 酸素ボンベのバルブを全開にし、同様に酸素供給圧力を設定します。
- トーチを取り付ける前に各ホースを 1 ~ 2 秒間個別にパージして、混合ガスを除去します。
- 最初にアセチレンに点火し、酸素を徐々に加え、切断を開始する前に炎のバランスを整えます。
- 作業が終了したら、トーチ バルブを閉じ、次にシリンダー バルブを閉じ、次にトーチ バルブを開いてラインのエア抜きを行います。最後に両方の調整ネジを外し、ダイヤフラムが静止するようにします。
ゲージを設定したら炎を読み取る
ゲージはあなたを近づけます。設定が正しいかどうかは炎でわかります。正しく設定されたアセチレン調整器は、金属にまで届くきれいな内部コーンを備えた、揺れやヒスノイズのない安定した炎を生成します。炎が漂い続けたり、切断面が引きずり始めた場合、通常は大きな調整ではなく、小さな調整で解決します。
クリーピング圧力の問題
トーチバルブを閉じた状態で供給圧力をゆっくりと高めるレギュレーターには、シートに漏れがあるか、バルブが汚れています。このクリープ現象はセッティングの問題ではなく、ハンドルで調整することはできません。レギュレーターの使用を中止し、修理を依頼してください。ダイヤフラムが経年劣化で硬くなり、出口を安定して保持できなくなったレギュレーターにも同じことが当てはまります。
長いカットの途中でアセチレンの測定値を再確認することも役立ちます。シリンダーが空になるとシリンダー圧力が低下し、単段ユニットでは出口がわずかに変動する可能性があります。調整ネジを軽くタッチすると元に戻ります。
ほとんどの設定問題の原因となる間違い
- アセチレンを 15 psi 以上に設定します。それを必要とする仕事はなく、リスクは現実のものです。
- シリンダーバルブを開ける前に調整ネジを巻き込んだままにしておくと、ダイヤフラムやホースに衝撃が加わります。
- ゲージだけで作業を判断し、明らかに酸化または浸炭している炎を無視する。
- 1 時間あたりシリンダー内容物の約 7 分の 1 よりも速くガスを吸引します。
- ホースを燃料ガスと酸素との間で混合する、またはレギュレーターをあるガスサービスから別のガスサービスに移動する。
- ユニオンナットを締めすぎるとシートが損傷し、どんなに慎重に圧力を設定しても漏れが発生します。
- レギュレーターがクリープ現象や読み取り値の異常を開始した後も、長期間にわたってレギュレーターを使用し続ける。
設定を保持するレギュレーターの選択
必要な圧力がわかったら、次の問題は、どのレギュレータがフルシフトを通じてその圧力を維持できるかということです。 1 段レギュレーターはコンパクトで設定が簡単ですが、2 段モデルはコストが高くなりますが、シリンダーが空になるときに出口を安定に保ちます。まだオプションを検討している場合は、次の点についてのメモをご覧ください。 適切なアセチレン圧力調整器の選び方 違いをさらに詳しく説明します。
作業場での毎日の切断や溶接では、きれいで読みやすい吐出ゲージを備えた高精度アセチレンレギュレータを使用することで、毎日の設定ルーチンの面倒さが大幅に軽減されます。ここでの精度とはマーケティング用語ではありません。これは、トーチが繰り返し開閉されても、コンセントが設置した場所に留まるという意味です。
 AR-03 工場切断および溶接用高精度アセチレンレギュレータ 毎日の作業場での切断や溶接に適した安定したアセチレンレギュレーター。調整可能な出力と、繰り返しトーチ設定を行うための読み取り可能なゲージを備えています。 製品を見る→
屋外や製造ヤードで作業が行われる場合は、わずかな追加コストを払ってでも全真鍮製のボディを選択する価値があります。真鍮は、塗装またはメッキされたハウジングの寿命を縮める衝撃、湿気、温度の変動に耐え、剥離したり、ガス経路に錆びたりすることはありません。
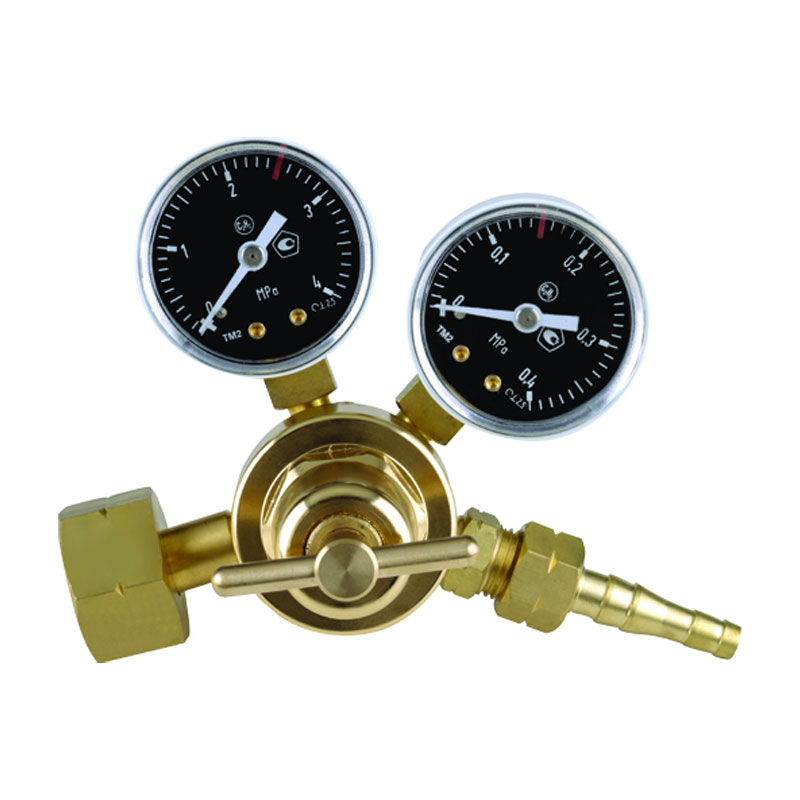 AR-57 重工業用溶接用全真鍮アセチレンレギュレーター 全真鍮ボディを備えた頑丈な工業用レギュレータで、湿気、衝撃、連続使用で耐久性が求められる高強度の溶接や切断に適しています。 製品を見る→
重いプレートの切断や長時間の生産では、レギュレーターに異なる要求が課せられます。大流量の工業用モデルは連続切断中も安定した吐出量を保つため、朝の最初の切断から最後の切断まで炎が変わりません。
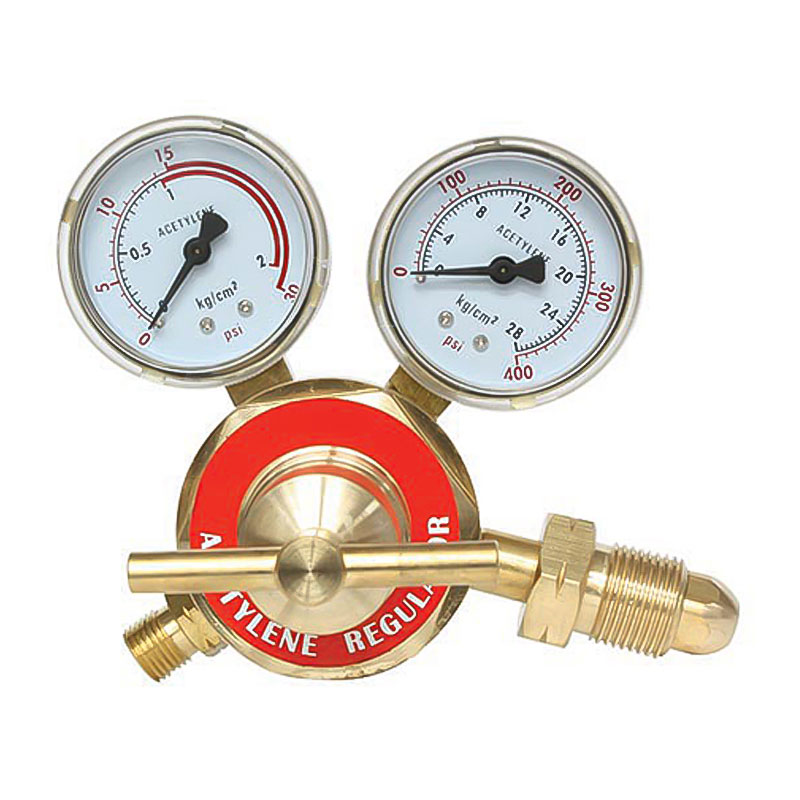 AR-66 連続切断用大流量工業用アセチレンレギュレータ 長時間の生産に対応した大流量の工業用レギュレータで、ガス、チップ、デューティサイクルに合わせた連続切断を通じて安定した供給を維持します。 製品を見る→
どちらのスタイルがベンチに適している場合でも、レギュレーターがガス、チップ、デューティサイクルに適合している場合にのみ設定の信頼性が保たれることに留意してください。
レギュレーターの設定は、ロジックがピンとくるまでは複雑に感じるスキルの 1 つです。アセチレン側を低く保ち、酸素を先端に合わせて設定し、正しい順序で始動作業を行い、行ったことを炎に確認させます。モデルを比較したり、特定のトーチや材料の圧力について詳しく知りたい場合は、当社の製品ラインナップをご覧ください。 アセチレン圧力調整器 または、セットアップの詳細をお送りください。これらの機器を構築してほぼ 20 年を経て、私たちは圧力制御の実際的な側面についていつでも喜んでお話します。
関連商品
-

-

OR-17 多機能酸素安全レギュレーターは、産業用および実験室用の酸素使用のために設計された専門的な装置です。その主な機能は、高圧酸素を必要な動作圧力範囲に安全かつ安定して調整し、バックエンド機...
See Details -

OR-57 高安全多機能酸素調整器は、最大 25 MPa のシリンダ圧力を 0 ~ 2.5 MPa の制御可能な範囲に効果的に減圧および調整します。これは、産業および専門用途向けに設計された圧力...
See Details