AR-56 高安定性溶接および切断用アセチレン レギュレータは、圧力制御の安定性に重点を置いて設計されており、特に溶接、切断、その他の工業用金属加工作業を目的としています。さまざまな動作環境にわ...
See Details
 エンジン
アセチレン酸素設定: 溶接および切断のための安全なレギュレーター圧力
業界ニュース-アセチレンと酸素の設定は、1 つの厳密なルールといくつかの信頼できる開始点によって決まります。アセチレンはその圧力を超えると不安定になるため、レギュレーターではアセチレンが 15 psi を超えてはいけないというのが鉄則です。切断、溶接、加熱の開始点は狭い範囲であり、炎が点火されてから微調整します。このように圧力を設定すると、よりきれいな切断が得られ、ガスの無駄が減り、作業場がより安全になります。
レギュレータ設定が重要な理由
2 つのガスは異なる働きをします。アセチレンは燃料です。酸素は燃焼を供給し、切断中に高速の流れを供給し、酸化してスラグを切り口から吹き飛ばします。圧力が間違っていると、すぐに次のような症状が現れます。
- アセチレンが少なすぎると、炎が弾けて先端に戻ります。
- アセチレンが多すぎると、すすのような怠惰な炎が発生し、さらに 15 psi の制限に向かって漂流する不必要なリスクが発生します。
- 低酸素: 切り口がギザギザになり、ドロスが多く、鮮明なドロップスルーがありません。
- 高酸素: 切断面での過剰な酸化と先端面の早期摩耗。
実際的な解決策は、既知の良好な番号から始めて、トーチに点火し、炎を読み取ることです。ノブを回して願っても、うまくいくことはめったにありません。
15 psi アセチレン天井
アセチレンはシリンダー内でアセトンに溶解しています。約 15 psi を超える作動圧力で吸引すると、酸素が存在しなくてもガスが自然に分解して熱が発生し、爆発する可能性があります。これは好みやスタイルの選択ではありません。これは、レギュレーターのメーカー、シリンダーのサプライヤー、および酸素燃料機器を扱うすべての溶接規定によって認識されている物理的な制限です。
3 つの習慣があなたを安全に保ちます。
- たとえ重いプレートや大きな多穴チップであっても、アセチレンレギュレータを 15 psi を超えて設定しないでください。
- アセチレン シリンダーのバルブをゆっくりと、4 分の 1 ~ 5 回転以内で開きます。
- 作業中はバルブキーを挿したままにしておいて、緊急時にすぐにシリンダーを閉めることができます。
推奨されるアセチレンと酸素の設定
以下の値は、平均的なホース長の標準的な 2 ピースの切断および溶接ノズルの値です。彼らはプレッシャーをかけ始めているので、最終的な権限ではなく最初のチェックとして扱います。
| 操作 | 材料の厚さ | アセチレン (psi) | 酸素 (psi) |
|---|---|---|---|
| 切断 | 最大 1/8 インチ (3 mm) | 4-5 | 20-25 |
| 切断 | 1/8 インチ~1/2 インチ (3~12 mm) | 5-8 | 30-40 |
| 切断 | 1/2 インチ以上 (12 mm) | 8-12 | 40-50 |
| 溶接 | ライトシート、最大1/8インチ | 3-5 | 5-10 |
| 溶接 | ミディアムセクション、1/8-1/2インチ | 5-8 | 10-20 |
| 溶接 | 重いセクション、1/2 インチ以上 | 8-12 | 20-30 |
こて先番号を読み取って調整する
標準のカッティングチップには、燃料ガスの圧力を直接示す番号が刻印されています。 「4」と刻印されたチップには約 4 psi のアセチレンが必要です。 「6」と刻印されたチップは 6 psi を必要とします。酸素をアセチレン値のおよそ 8 ~ 10 倍に設定します。これにより、4 番チップの酸素濃度は 32 ~ 40 psi になります。この経験則はチップメーカーから得られたもので、通常のサイズ 0 ~ 6 の範囲にわたって十分に当てはまります。
点灯後に変更するもの
トーチに点火し、中性炎を設定します。エッジにわずかな羽があるだけの、シャープな青い内錐体が必要です。羽毛が大きくなったら、酸素を少し増やすか、アセチレンを少し下げます。炎にさらにガスが必要であるが、アセチレン調整器がすでに 15 psi に設定されている場合は、ノブを回すのを止めて、より大きなチップを取り付けます。さらなるプレッシャーが解決策ではありません。さらにチップフローが発生します。
切断と溶接: 同じガス、異なる圧力
酸素が鋼を酸化させて切り口から吹き飛ばす必要があるため、切断には高速の酸素流が必要です。そのため、表では酸素が 25 ~ 50 psi であるのに対し、アセチレンは 15 psi 未満に留まります。対照的に、溶接では中性火炎を低流量で使用するため、酸素はアセチレンの圧力、つまり 30 や 40 ではなく数 psi に近い圧力になります。
溶接設定で切断する場合、厚い板に対しては予熱が遅すぎ、酸素の流れが弱すぎます。切断設定で溶接すると、薄い材料に穴が開いて、ひどく酸化した継ぎ目が残ります。レギュレーターを特定の動作に合わせて設定し、金属に触れる前に炎の形状を確認してください。
段階的なレギュレータのセットアップ
- シリンダーを直立させ、落下しないように固定してください。
- レギュレーターを取り付けます。酸素継手は右ねじを使用します。アセチレン継手は左ねじを使用します。どちらも力を入れずに手でスムーズに開始する必要があります。
- シリンダーバルブを開く前に、レギュレーター調整ノブを反時計回りに完全に戻します。
- アセチレンボンベのバルブをゆっくりと開き、1/4~1/2回転程度で止めます。バルブキーは所定の位置に保管してください。
- バルブシールが均等に固定されるまで、酸素シリンダーのバルブを全開にします。
- トーチバルブを閉じた状態で使用圧力を設定します。最初にアセチレン、次に酸素です。
- トーチバルブを少し開けて各ホースをパージし、その後閉じます。
- 点火する前に石鹸水ですべての接続を確認してください。泡は漏れを意味します。
設定を確実に保持するレギュレーターの選択
4 psi に設定し、長時間の切削作業の間その設定が維持されることが予想される場合、精度が重要になります。細目調整ノブと読み取り可能なゲージを備えたレギュレーターを使用すると、正確な数値をすばやく見つけることができます。バルブシートが安定していると、シリンダー圧力が低下しても数値が一定に保たれるため、頻繁に再チェックや再調整を行う必要がなくなります。
アセチレンサービスの場合、当社の AR シリーズはベンチワークと重切削の両方をカバーします。 AR56 は出力の安定性が最も重要な連続溶接および切断サイクル向けに構築されており、AR03 は火炎を微調整するための高精度制御を実現します。酸素側では、OR07a 連続動作レギュレーターは、長時間の切断セッションでも安定した供給を維持します。これは、設定をダイヤルインするとまさに希望どおりになります。
 AR-56 溶接・切断用高安定性アセチレン減圧弁 このレギュレータは、連続的な溶接および切断サイクルにおいて安定したアセチレン出力を維持します。 0 ~ 40 kg/cm2 の範囲で調整可能な出力、丸い G5/8 インチの入口、および 3/8 インチのホースバーブ出口を備え、全銅バージョンまたは経済的なバージョンで利用可能です。 製品を見る→
 AR-03 高精度アセチレン圧力調整器 微妙な火炎調整用に設計されたこのモデルは、入力範囲 0 ~ 2.5 kg/cm2 と最大 40 kg/cm2 まで調整可能な出力で安定したアセチレン圧力制御を提供し、信頼性の高い操作のための加工精度とシールを重視しています。 製品を見る→
 OR-07A 連続運転酸素圧力調整器 長時間の切断セッション向けに設計されたこの酸素レギュレーターは、最大 3000 psi までの高い入力圧力に対応し、4 ~ 80 psi の安定した出力を提供します。 CGA540注入口と見やすいゲージで確実な連続作業をサポートします。 製品を見る→
既存のリグのレギュレータを交換する場合、実際の選択基準は同じです。つまり、ガスサービス定格、ゲージ範囲、出力容量です。私たちのガイド 適切なアセチレン圧力調整器の選択 これらのポイントを平易な言葉で説明し、避けるべきよくある間違いを取り上げます。
アセチレンと酸素の設定が完了したら、数分間作業した後に再度ゲージをチェックしてください。特に頻繁に使用した後は、シリンダーが空になるとレギュレーターがクリープすることがあります。各作業の開始時にアセチレン圧力を再確認し、決して 15 psi を超えないようにして、チップを清潔に保ってください。 4 psi のクリーンなチップは、最大圧力での汚れたセットアップを打ち破り、機器の限界をテストすることなくそれを行います。
関連商品
-

-
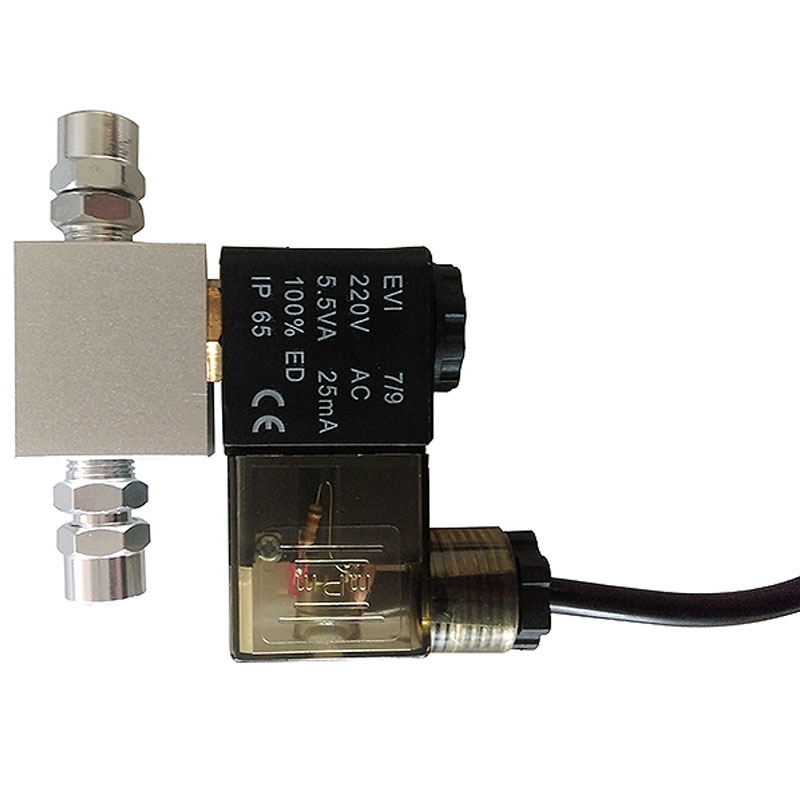
この圧力制御された耐久性のある電気ソレノイド バルブは、さまざまな水族館や植物の造園用途に安定した信頼性の高いガス管理を提供します。最大入口圧力 1500 PSI で CO2 を供給します。 2...
See Details -
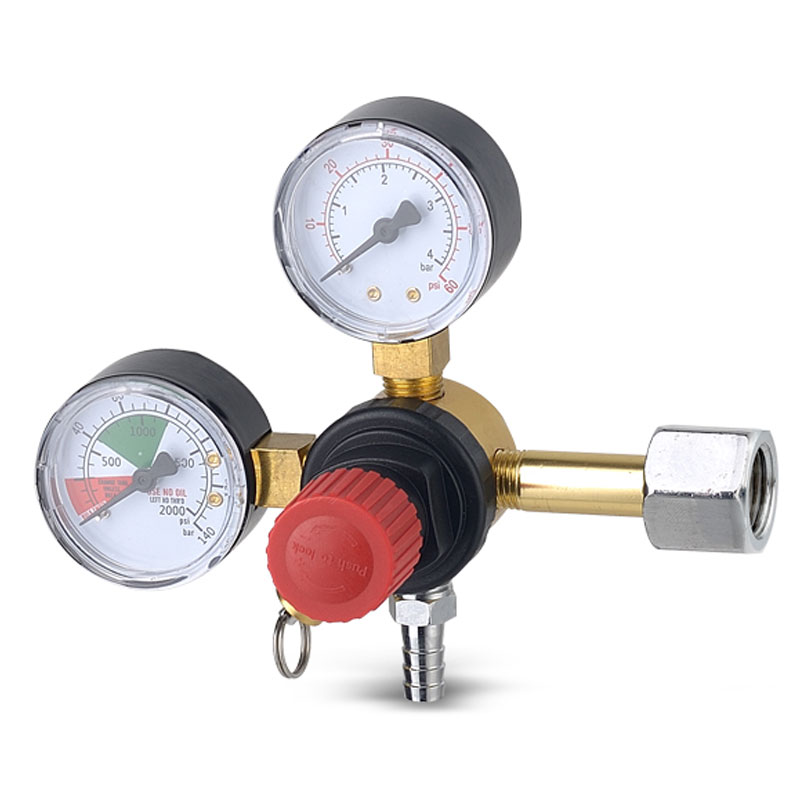
このアルミニウム製精密 CO2 圧力レギュレーターは、炭酸飲料、ソーダ、および安定した CO2 圧力を必要とするその他のシステム用に設計されています。 2 段階の調整構造により、高圧ガスを目的の...
See Details -
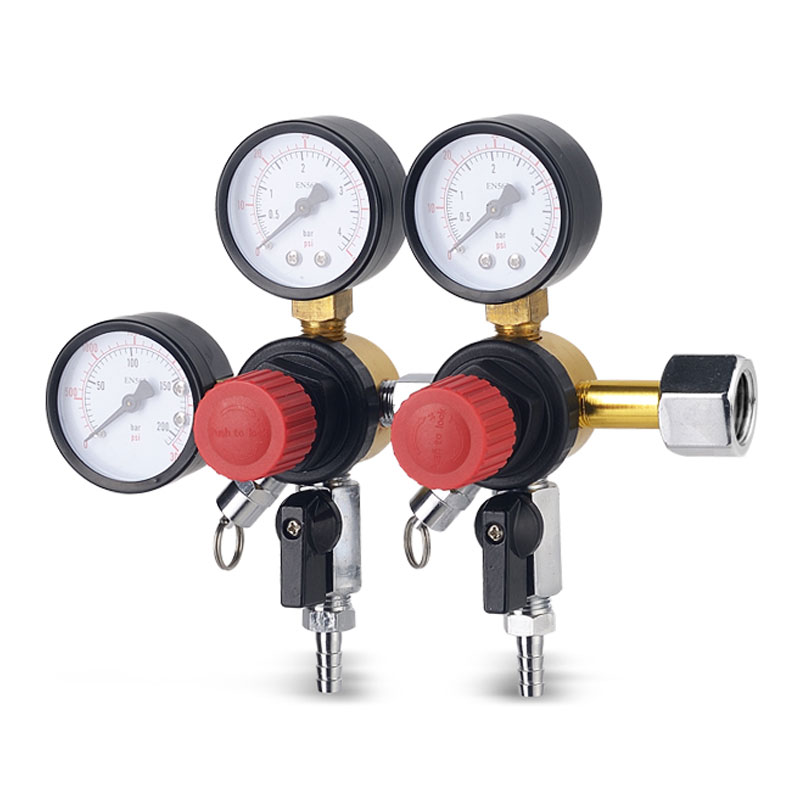
このアルミニウム製の高精度 CO2 ガス圧力調整器は、炭酸飲料、ソーダ水、および安定した CO2 圧力を必要とするその他のシステム用に特別に設計されています。 2段レギュレータ構造を採用し、高圧...
See Details -
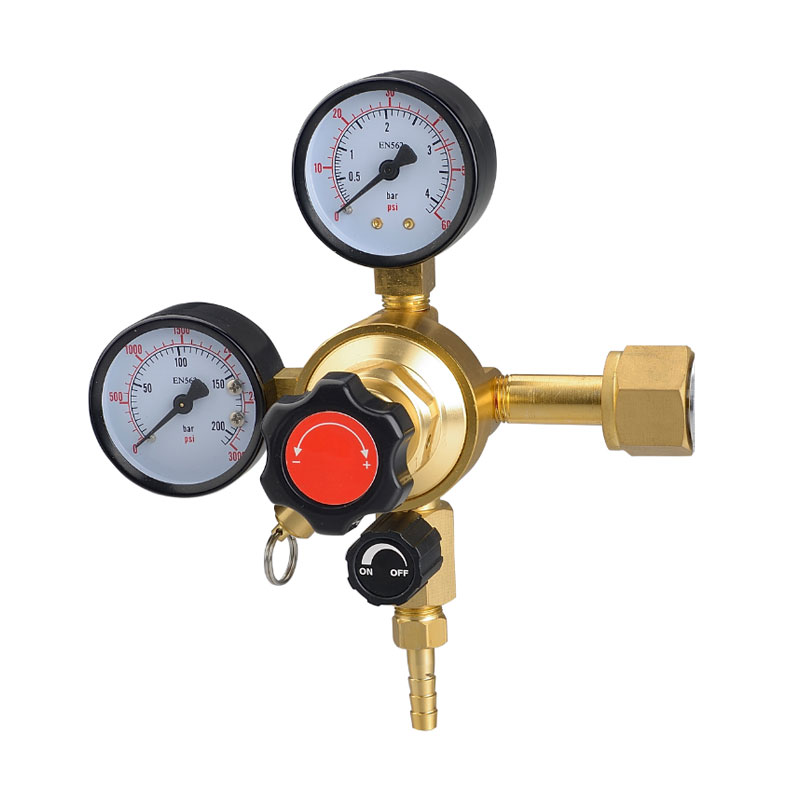
アルミニウム合金のマルチスピード CO2 圧力調整器は、ソーダ水、炭酸飲料、および安定した CO2 圧力を必要とするその他のシステムに適しています。高圧 CO2 ガスを目的の出力圧力まで徐々に下...
See Details -
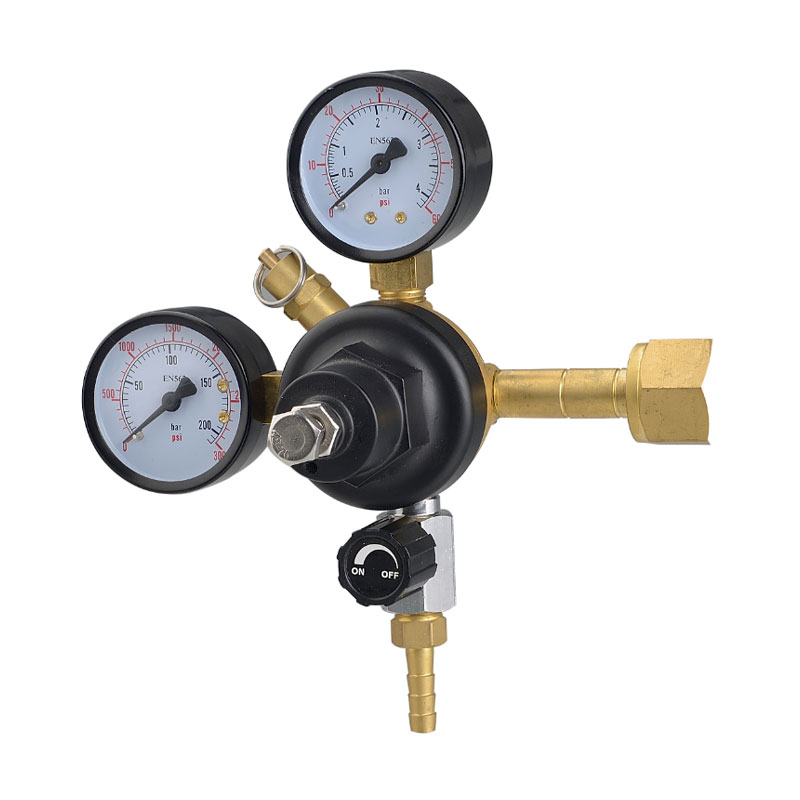
真鍮製の炭酸ガス圧力調整器は、ソーダおよび炭酸飲料システムでの使用のために特別に設計されていますが、CO2 ガス制御が必要な他の用途にも適しています。高圧 CO2 ガスを制御可能な出力圧力まで着...
See Details -
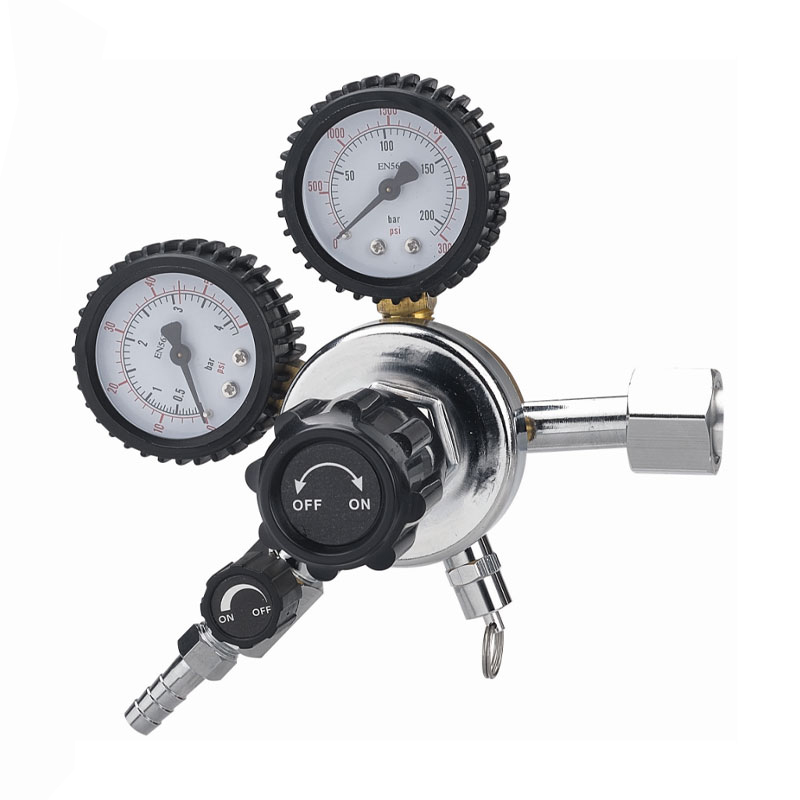
カスタマイズ可能なネジ式 CO2 ガス圧力レギュレーターは、さまざまなソーダおよび炭酸飲料システム用に設計されたアルミニウム CO2 レギュレーターです。高圧 CO2 ガスをさまざまな安定した出...
See Details -

TR-66A は、ソーダおよび炭酸飲料システム用に特別に設計された CO2 減圧器です。アルミニウム合金製で、コンパクトで軽量な設計が特徴で、設置とメンテナンスが簡単です。 CO2 ガスに適した...
See Details